Artykuł sponsorowany
Twarde i miękkie złocenie w komponentach elektronicznych — kiedy liczy się przewodność, a kiedy odporność na zużycie
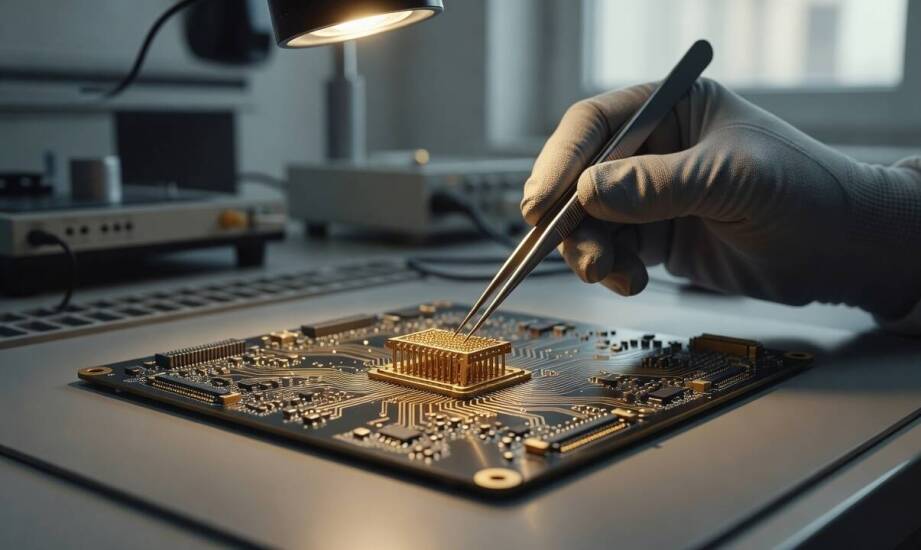
Styk elektryczny pracujący w trybie cyklicznym, na przykład złącze krawędziowe lub wtyczka wielokrotnego użytku, wymaga wysokiej odporności na mechaniczne zużycie. Sytuacja wygląda inaczej, gdy powłoka ma gwarantować przede wszystkim niską rezystancję i stabilną przewodność bez intensywnego tarcia. Priorytetem staje się wówczas czystość wykorzystanego metalu oraz jego właściwości elektryczne. W produkcji zaawansowanych komponentów elektronicznych precyzyjne dopasowanie rodzaju warstwy do funkcji detalu warunkuje jego bezawaryjną pracę.
Właściwości fizykochemiczne miękkiego i twardego złota
Proces osadzania twardych powłok prowadzony jest w kąpielach słabo-kwaśnych. Do roztworu wprowadza się niewielkie ilości niklu lub kobaltu, zazwyczaj poniżej 0,4 procent wagowo. Dodatki stopowe modyfikują strukturę ziarnistą osadu, zmniejszając wielkość pojedynczego ziarna do poziomu 20–30 nanometrów. Osadzanie miękkiego złota opiera się z kolei na roztworach pozbawionych modyfikatorów, co pozwala uzyskać metal o czystości 99,99 procent i znacznie większych ziarnach, sięgających 1–2 mikrometrów.
Kąpiele z dodatkami stopowymi wymagają obecności środków powierzchniowo czynnych, które stabilizują przebieg reakcji. Elektrolity przeznaczone do miękkich powłok charakteryzują się rygorystycznymi wymogami dotyczącymi czystości. Eliminuje się z nich wszelkie ślady węgla oraz wodoru, aby nie zaburzyć parametrów przewodnych gotowego detalu.
Różnice w strukturze krystalicznej bezpośrednio wpływają na parametry mechaniczne styków. Twardość powłoki z dodatkiem kobaltu lub niklu osiąga 170–200 jednostek Knoop, co radykalnie zwiększa odporność na ścieranie podczas wielokrotnego łączenia i rozłączania elementów. Czyste złoto wykazuje twardość na poziomie zaledwie 70–80 jednostek. Modyfikacja składu wpływa jednak na właściwości elektryczne. Opór warstwy (ang. sheet resistance) twardego złota wynosi około 0,10 oma na kwadrat. Wartość ta dla powłoki miękkiej spada do zaledwie 0,03 oma na kwadrat.
Pady do zgrzewania drutowego oraz złącza statyczne pracują w środowisku o niskiej liczbie cykli mechanicznych. Czyste złoto gwarantuje w nich optymalną przewodność prądową oraz minimalizuje ryzyko utraty sygnału. Wtyczki i gniazda krawędziowe poddawane setkom cykli pracy pokrywa się twardym stopem, który zachowuje całkowitą integralność warstwy nośnej przez długi czas eksploatacji.
Przygotowanie podłoża i sterowanie przebiegiem procesu
Detale wykonane z miedzi lub jej stopów wymagają nałożenia warstwy pośredniej przed właściwym platerowaniem. Powłoka niklowa o grubości 2–5 mikrometrów pełni funkcję bariery dyfuzyjnej, która blokuje migrację atomów miedzianego rdzenia do struktury szlachetnej. Nikiel poprawia adhezję i zwiększa sztywność mechaniczną całej konstrukcji stykowej. Osadzenie złota bezpośrednio na miedzi prowadzi do szybkiego pogorszenia parametrów elektrycznych wskutek tworzenia niepożądanych związków międzymetalicznych.
Równomierne pokrycie komponentów o złożonej geometrii zależy od precyzyjnej kontroli pH, temperatury roztworu oraz gęstości prądu. Utrzymanie niższego pH i stabilnej temperatury ułatwia prawidłowy rozrzut ładunku w mikroskopijnych wnękach oraz na krawędziach pinów. W produkcji seryjnej złączy, sprężyn i gniazd ścisłe sterowanie parametrami elektrolizy pozwala uzyskać identyczną grubość na całej powierzchni skomplikowanego detalu.
Zakłady przemysłowe poszukujące niezawodnych podwykonawców często zlecają złocenie galwaniczne w Krakowie lub na terenie Śląska firmom dysponującym odpowiednim sprzętem analitycznym. Rodzinna firma Elbit specjalizuje się w nakładaniu zaawansowanych powłok ochronnych dla sektora samochodowego, lotniczego i maszynowego. Park maszynowy wyposażony w spektrometry gwarantuje pełną weryfikację składu chemicznego i grubości osadzonej warstwy.
Ostateczna decyzja technologiczna wynika bezpośrednio z funkcji konkretnego złącza, zakładanej liczby cykli łączeniowych oraz środowiska pracy. Aplikacje wymagające wysokiej częstotliwości styków i podwyższonej odporności na tarcie wykorzystują twarde powłoki o grubości przekraczającej zazwyczaj 0,76 mikrometra. Elementy lutowane i zgrzewane, w których kluczowa jest bezstratna transmisja sygnałów, pokrywa się wyłącznie miękkim metalem o najwyższej próbie. Prawidłowa ocena warunków eksploatacyjnych na etapie projektowania zapobiega wczesnym awariom elektroniki.
Kategorie artykułów
Polecane artykuły
Wpływ laminowanej sklejki na trwałość zabudowy w jachtach
Czy warto sprzedawać srebro teraz? Analiza rynku i prognozy na przyszłość.

Jak przebiega psychoterapia depresji po rosyjsku w krakowskim gabinecie